Entretien d'une imprimante 3D : le guide pratique (FDM et résine)
Plateau PEI, buse, axes, courroies, filament au sec, film FEP, cuve et alcool isopropylique : le guide d'entretien d'une imprimante 3D FDM ou résine.
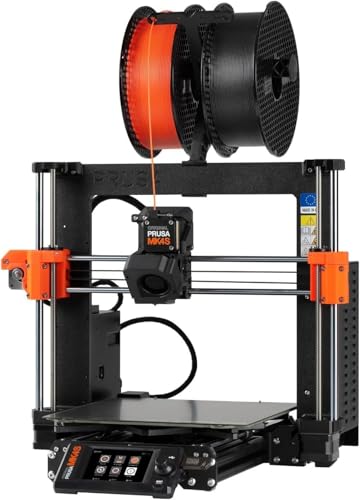
Une imprimante 3D bien entretenue imprime plus régulièrement et dure plus longtemps. Bonne nouvelle : l’essentiel de l’entretien tient en quelques gestes simples, à condition de suivre la documentation de votre fabricant plutôt que des conseils génériques. Ce guide passe en revue l’entretien d’une imprimante FDM (filament), puis celui d’une imprimante à résine, avec les précautions de sécurité à connaître.
Avant toute intervention, un rappel : éteignez et débranchez la machine, et laissez refroidir la buse et le plateau. Les fiches techniques parlent de buses jusqu’à 300 °C (Bambu Lab P1S) ou 290 °C (Prusa MK4S), et de plateaux jusqu’à 100 à 120 °C. Pour les enfants, l’usage doit rester sous la surveillance d’un adulte.
Entretien d’une imprimante FDM
Nettoyer le plateau d’impression
Le plateau est la pièce qui s’encrasse le plus vite. Sur ses plaques lisses, Prusa conseille de nettoyer à froid avec de l’alcool isopropylique d’environ 90 % ou de l’alcool dénaturé, avec un papier sans parfum. La base de connaissances de Prusa précise aussi d’éviter les produits pour la peau : leurs corps gras ruinent l’adhérence. Si l’alcool ne suffit pas, Prusa mentionne l’acétone, une à deux fois par mois au plus.
Avec le temps, la surface se lisse et l’adhérence baisse. Prusa indique qu’après un à deux ans d’usage un léger ponçage au papier de grain 600 à 1 000 peut la raviver. Le constructeur rappelle aussi que les plaques d’impression sont des consommables, non couverts par la garantie. Attention à la plaque HT90 : Prusa la nettoie à l’eau et au savon à froid, jamais avec de l’alcool, de l’acétone ou un solvant.
Le principe est de ne pas appliquer une méthode d’une marque à un plateau d’une autre sans lire sa documentation. Sur une machine comme l’Original Prusa MK4S ou la Bambu Lab A1, la page de maintenance du fabricant fait foi.
Débloquer et remplacer la buse
Un filament qui sort en filet irrégulier ou pas du tout, des bruits de claquement de l’extrudeur : la buse est peut-être partiellement bouchée. Prusa propose d’abord le cold pull. Le principe : refroidir la buse, retirer le filament à la main, puis recommencer jusqu’à ce que l’extrémité sorte propre, avec l’empreinte de la buse et sans mélange de couleurs ni points sombres. Sur les MK4, MK3.9 et XL, l’imprimante gère les températures pendant la procédure, d’après la base de connaissances de Prusa. Sur un autre modèle, utilisez la procédure du constructeur.
Si le problème revient, remplacez la buse. Prusa publie un guide détaillé pour la MK4S, de 20 étapes réparties en huit chapitres, et propose aussi un outil de remplacement à imprimer soi-même. La buse est une pièce d’usure, surtout avec des filaments chargés. Ne démontez pas à l’aveugle : suivez le guide de votre modèle.
Les kits d’aiguilles de débouchage existent, mais des utilisateurs de forums de Prusa signalent qu’ils ne conviennent pas à toutes les buses haut débit. Il s’agit d’un retour d’expérience, pas d’une consigne officielle : vérifiez avant de piquer une buse spécifique.
Lubrifier les axes (selon le fabricant)
C’est le point où les conseils généraux sont les plus dangereux. Bambu Lab ne traite pas toutes ses machines pareillement. D’après son wiki, le rail de l’axe Y de l’A1 se nettoie et s’huile une fois par mois, avec un chiffon sans poussière, puis on fait coulisser le plateau. À l’inverse, pour les tiges carbone de l’axe X de la X1, le wiki indique qu’elles ne demandent pas de lubrification et que la graisse y provoque une résistance anormale. Il recommande un nettoyage périodique, avec une fréquence plus rapprochée si vous imprimez de l’ABS ou de l’ASA. Les consignes varient selon les modèles : lisez la page de votre machine, par exemple celle de la Bambu Lab A1 Mini ou de la P1S Combo.
Règle simple : essuyez d’abord la poussière et les débris, n’ajoutez de lubrifiant que si le fabricant le demande, et utilisez celui qu’il indique.
Surveiller les courroies
Sur une CoreXY comme la P1S, les courroies déplacent la tête rapidement. Une courroie détendue ou encrassée se traduit par des motifs réguliers (« ghosting ») ou des cotes imprécises sur les pièces. Faites un contrôle visuel régulier : poussière, fibres coupées, dents usées. Pour la tension, appliquez la procédure du fabricant, car chaque cinématique a ses propres réglages. Ne forcez pas sur les vis de tension.
Stocker le filament au sec
La plupart des filaments absorbent l’humidité de l’air. Prusa le dit dans sa base de connaissances : elle recommande de les ranger dans un espace fermé avec un dessiccant, les sacs sous vide avec dessiccant étant une autre solution courante. Le PLA est peu affecté par l’humidité, alors que le polyamide l’est nettement. Les signes d’un filament humide : surface de pièce dégradée, couches mal liées, grumeaux, bulles ou petits claquements à l’extrusion. Prusa précise même qu’il vaut mieux éviter de sécher le filament quand on peut, donc la prévention reste la meilleure approche. Pour choisir vos matières, voyez notre guide du filament.
Mettre à jour le micrologiciel
Installez les mises à jour du fabricant et de votre trancheur (PrusaSlicer, Bambu Studio…). Elles corrigent des défauts et ajoutent parfois des profils de matières. Lisez les notes de version avant de mettre à jour, surtout avant une impression longue.
Entretien d’une imprimante à résine
Le film FEP ou ACF et la cuve
Dans une imprimante MSLA comme l’Anycubic Photon Mono 4 ou l’Elegoo Saturn 4 Ultra 16K, la cuve est fermée par un film souple qui s’use. Le guide d’Anycubic indique une durée de vie d’environ 30 000 couches, et que de la résine durcie visible sur l’écran LCD, une fois la cuve retirée, signale un film endommagé. Un film endommagé doit être remplacé. Attention : ce guide a été écrit pour la Photon Mono X et sert de référence pour la gamme, donc vérifiez le film adapté à votre modèle.
Elegoo décrit pour sa gamme Saturn le remplacement de la membrane : retirer les vis du cadre, poser le nouveau film avec une éponge pour régler la tension, puis revisser. Le sens du cadre noir compte. Prenez le temps d’essuyer la cuve, car de la résine non durcie piégée sous le film pose des problèmes. Les données Amazon de la Saturn 4 Ultra 16K parlent aussi d’un capteur qui détecte les résidus pour protéger l’écran LCD.
L’écran LCD
C’est la pièce la plus chère et la plus fragile. Ne posez jamais d’outil dessus. Si de la résine liquide y tombe, c’est que le film est percé : arrêtez l’impression, essuyez doucement et remplacez le film. N’utilisez que les produits de nettoyage indiqués par le fabricant pour l’écran.
Nettoyer avec de l’alcool isopropylique
Les pièces imprimées se lavent à l’alcool isopropylique ou à l’éthanol avant la post-cuisson aux UV, selon les consignes de sécurité des fabricants de résine. L’alcool sert aussi à nettoyer la cuve et la spatule. D’après une fiche d’un revendeur, l’alcool isopropylique pur est un produit dangereux : lunettes, gants, local ventilé, loin des flammes. Il est inflammable.
Gérer les déchets de résine
Ne versez jamais de résine liquide à l’évier. La pratique recommandée par les fabricants de résine est de durcir les restes sous lumière UV avant de les jeter, et de suivre la fiche de données de sécurité de la résine pour l’élimination. Les papiers et filtres imbibés d’alcool et de résine suivent la même logique. En cas de doute, renseignez-vous auprès de votre déchetterie.
Équipements de protection
Pour une imprimante à résine, les fabricants et les fiches de sécurité recommandent des gants nitrile, une protection des yeux et une pièce aérée, au moins tant que la pièce n’est pas totalement durcie. Pour le cadre professionnel, l’INRS a publié un dossier sur les risques de la fabrication additive (revue Hygiène et sécurité du travail, n° 262, 2021) : consultez-le si vous imprimez en atelier. Cet article ne remplace pas la fiche de données de sécurité de votre résine ni les consignes de votre fabricant.
Les accessoires indispensables
Pour dégraisser un plateau PEI selon les consignes de votre fabricant, ou laver les pièces en résine. À tenir loin des flammes.
Voir sur Amazon →Des gants sans poudre pour manipuler la résine et l'alcool. Jetables, ils servent aussi pour les opérations de nettoyage.
Voir sur Amazon →Quatre boîtes hermétiques avec 12 sachets de dessiccant, pour garder les bobines au sec comme le recommande Prusa.
Voir sur Amazon →En résumé
Pour une imprimante FDM : plateau propre, buse surveillée, axes entretenus uniquement comme le prévoit le fabricant, filament au sec. Pour une imprimante à résine : film et cuve vérifiés, alcool et gants à portée de main, déchets durcis avant d’être jetés. Dans tous les cas, la documentation de votre constructeur prime sur ce guide. Pour choisir ou comparer des machines, consultez notre comparatif des meilleures imprimantes 3D.
Questions fréquentes
À quelle fréquence faut-il entretenir une imprimante 3D FDM ?
Il n'existe pas de rythme universel : suivez la documentation de votre modèle. Le wiki de Bambu Lab, par exemple, demande de nettoyer et huiler le rail de l'axe Y une fois par mois sur l'A1. Pour le plateau, nettoyez-le quand l'adhérence baisse ou après des traces de doigts. Notez vos interventions pour repérer les pièces d'usure.
Comment nettoyer un plateau PEI ?
Prusa conseille, pour ses plaques lisses, de la nettoyer à froid avec de l'alcool isopropylique (environ 90 %) ou de l'alcool dénaturé et un papier sans parfum, en évitant les corps gras des doigts. Si cela ne suffit pas, elle indique l'acétone une à deux fois par mois. La plaque HT90 fait exception : savon et eau seulement, jamais d'alcool.
Que faire quand la buse est bouchée ?
Prusa propose le « cold pull » : on refroidit la buse, on retire le filament à la main et on recommence jusqu'à ce qu'il sorte propre. Suivez la procédure de votre modèle dans la base de connaissances du fabricant. Si le défaut persiste, remplacez la buse en suivant le guide officiel, car elle fait partie des pièces d'usure.
Faut-il lubrifier les axes de toutes les imprimantes ?
Non, cela dépend du modèle. Le wiki de Bambu Lab indique par exemple que les tiges carbone de l'axe X de la X1 ne se lubrifient pas et que la graisse y est à proscrire, alors que le rail Y de l'A1 se nettoie et s'huile. Lisez la page de maintenance de votre machine avant d'ouvrir le pot de lubrifiant.
Quelles protections pour une imprimante à résine ?
Les fabricants et les fiches de données de sécurité des résines recommandent des gants nitrile, une protection des yeux et une pièce aérée. L'alcool isopropylique est inflammable : tenez-le loin des flammes. Pour une situation de travail, consultez les ressources de l'INRS. Ne jetez jamais de résine liquide à l'évier.